Qu'est-ce que le moulage par injection-soufflage (ISBM) ?
Moulage par injection-soufflage (ISBM) Il s'agit d'un procédé de transformation thermoplastique avancé conçu pour produire des contenants plastiques creux de haute précision — tels que des bouteilles, des pots et des flacons pharmaceutiques — d'une clarté, d'une régularité dimensionnelle et d'une résistance structurelle exceptionnelles. Ce procédé combine le moulage par injection et le soufflage-étirage en un flux de travail unique et rationalisé, ce qui en fait l'une des technologies de fabrication de contenants les plus efficaces actuellement disponibles.
Contrairement au moulage par extrusion-soufflage conventionnel (EBM), le procédé ISBM commence par une injection de précision préformeCe procédé permet aux fabricants de contrôler parfaitement, dès la première étape, les dimensions de finition du col, la répartition de l'épaisseur de la paroi et le poids du matériau. La phase d'étirage biaxial qui suit oriente ensuite les chaînes polymères dans les directions axiale et radiale, améliorant ainsi considérablement les propriétés mécaniques et de barrière du contenant fini.
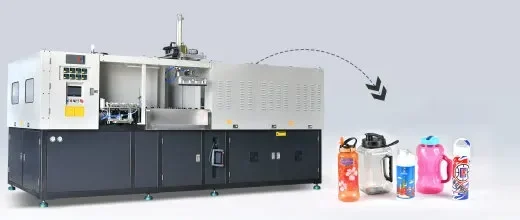
La technologie ISBM s'est rapidement imposée comme la norme industrielle pour la production de bouteilles PET dans les secteurs de l'agroalimentaire, de la pharmacie, des cosmétiques et des soins personnels. Sa position dominante sur le marché se reflète dans les chiffres : le segment de l'injection-étirage représente actuellement plus de 521 000 tonnes 300 000 dollars du marché mondial des machines de soufflage de plastique en termes de chiffre d'affaires – une position alimentée par une demande constante d'emballages légers, recyclables et esthétiquement haut de gamme.
(Segment d'étirement par injection)
(Mono-étage vs Multi-étages)
(Volume du conteneur)
Principe du processus fondamental
2.1 Orientation biaxiale — La science derrière la résistance
L'avantage déterminant du processus ISBM réside dans orientation moléculaire biaxialeLors du moulage conventionnel, les molécules de polymère restent disposées de manière relativement aléatoire et amorphe, laissant des vides microscopiques entre elles et limitant les performances mécaniques.
Molécules rondes avec de grands espaces d'air → barrière faible, faible résistance
Les molécules en forme de croix s'assemblent → barrière et résistance aux chocs exceptionnelles
En étirant d'abord la préforme axialement (vertical) avec une tige d'étirement mécanique, puis radialement Grâce à l'air comprimé à haute pression (horizontale), le procédé ISBM aligne simultanément les chaînes polymères dans les deux directions. Cette architecture moléculaire réticulée permet d'obtenir des contenants présentant une résistance à la traction exceptionnelle, d'excellentes propriétés de barrière aux gaz (essentielles pour les boissons gazeuses), une transparence optique remarquable et un poids considérablement réduit.
2.2 Processus ISBM à une étape vs à deux étapes
| Fonctionnalité | ISBM à une seule étape | ISBM en deux étapes |
|---|---|---|
| Flux de travail | Injection + Soufflage dans une seule machine | Préforme produite séparément, soufflée ultérieurement |
| Consommation d'énergie | ✅ Utilise la chaleur résiduelle — consommation réduite d'environ 30% | Nécessite un second réchauffage des préformes |
| Empreinte | ✅ Compact — machine unique | Plus grandes — plusieurs machines nécessaires |
| Idéal pour | Petites et moyennes séries, emballages spéciaux | Production à grande échelle de bouteilles PET |
| Flexibilité de la préforme | Préforme fabriquée en interne | ✅ Peut s'approvisionner en préformes auprès de fournisseurs externes |
La machine mono-station à 3 stations élimine complètement l'étape de réchauffage, en utilisant la chaleur latente retenue dans la préforme, ce qui permet à la fois une réduction de 25% du coût d'outillage et des économies d'énergie substantielles par rapport à l'alternative à 4 stations.
Les quatre étapes fondamentales du processus ISBM
Le procédé ISBM est divisé en quatre étapes de production séquentielles et étroitement intégrées. Chaque étape est contrôlée avec précision afin de garantir que le contenant final réponde aux spécifications exactes exigées par les normes d'emballage alimentaire, pharmaceutique ou cosmétique.
Composants clés de la machine
Une machine ISBM est un système intégré de sous-systèmes de précision fonctionnant en parfaite harmonie. La compréhension de chaque composant est essentielle pour optimiser les performances de la machine, minimiser les temps d'arrêt et garantir une qualité de conteneurs constante à grande échelle.
Unité de moulage par injection
Elle comprend la trémie, le cylindre, la vis et la buse d'injection. Elle transforme les granulés de résine plastique en une masse fondue homogène et l'injecte sous pression contrôlée dans le moule de préforme. La conception de la vis est adaptée aux propriétés rhéologiques de la résine cible.
Système de conditionnement des préformes
Infrastructure de chauffage/refroidissement multizone qui gère la température des préformes à ±1 °C près. Dans les systèmes à un étage, elle exploite la chaleur résiduelle de l'injection ; dans les systèmes à deux étages, des batteries de lampes infrarouges assurent un profil de réchauffage précis.
Unité de moulage par soufflage-étirage
Il abrite le mécanisme de la tige d'étirage, le bloc de vannes de soufflage et le système de serrage du moule de soufflage. La tige d'étirage est servo-commandée pour un contrôle précis de sa course. Des circuits d'air comprimé haute pression assurent les phases de pré-soufflage (basse pression) et de soufflage principal (haute pression).
Système de serrage de moule
Ce système assure le verrouillage nécessaire au maintien fermé des préformes et des moules de soufflage, même sous pression d'injection et de soufflage. Les systèmes à genouillère servo-électriques et hydrauliques offrent des performances différentes, respectivement adaptées aux applications à haute vitesse et de haute précision.
Contrôle PLC et IHM
L'automate programmable central gère tous les axes de la machine, les zones de température, les séquences de temporisation et les dispositifs de sécurité. L'interface homme-machine tactile permet aux opérateurs de régler les paramètres de processus, d'enregistrer des recettes, de suivre les données de production en temps réel et de diagnostiquer les alarmes.
Système de refroidissement des moules
Des circuits d'eau glacée sont intégrés à la base du moule de soufflage et aux panneaux de la cavité. La température et le débit du liquide de refroidissement sont régulés indépendamment pour chaque zone du moule afin de garantir une solidification homogène et une géométrie constante des parois du récipient.
Matériaux et applications compatibles
Les machines ISBM prennent en charge une large gamme de résines thermoplastiques. Le choix du matériau détermine la transparence, la résistance aux chocs, la compatibilité chimique, la tolérance à la température et la conformité réglementaire (qualité alimentaire, qualité pharmaceutique, etc.) du contenant final.
| Résine | Propriétés clés | Applications typiques | Gamme de volume |
|---|---|---|---|
| ANIMAL DE COMPAGNIE | Clarté cristalline, excellente barrière aux gaz, léger, recyclable | Bouteilles de boissons, eau, boissons gazeuses, huile comestible | 50 ml – 5 L |
| PP | Résistance chimique, tolérance à la chaleur, qualités conformes aux normes FDA disponibles | Emballages à remplissage à chaud, produits chimiques ménagers, bocaux alimentaires | 5 ml – 1 L |
| PC | haute résistance aux chocs, clarté optique, résistance à la température | Dispositifs médicaux, distributeurs d'eau, conteneurs de sécurité | 1 ml – 500 ml |
| PETG / Tritan | Sans BPA, transparence cristalline, résistance aux chocs, compatible lave-vaisselle | Cosmétiques haut de gamme, produits pour bébés, gourdes de sport | 10 ml – 1 L |
| PPSU | Stérilisable en autoclave, résistance aux températures extrêmes, haute clarté | Instruments médico-chirurgicaux, conteneurs de laboratoire | 1 ml – 250 ml |
Applications industrielles
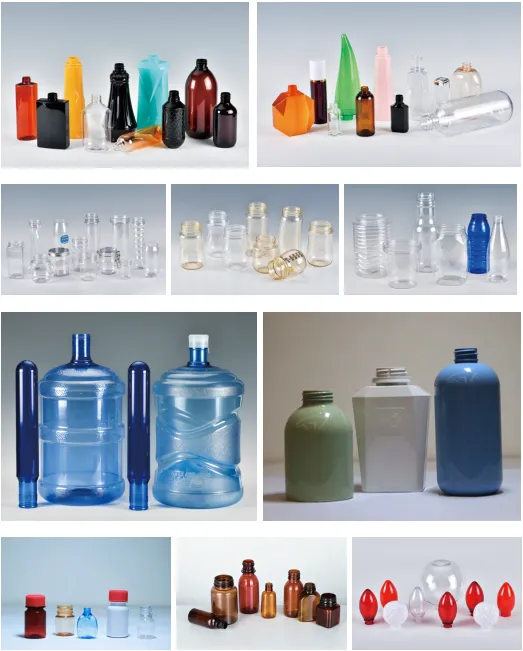
Principaux avantages de la technologie ISBM
efficacité énergétique
Les machines ISBM monoblocs utilisent la chaleur résiduelle de l'étape d'injection, éliminant ainsi le réchauffage secondaire. Cette approche intégrée permet d'obtenir environ 30% consommation d'énergie réduite par rapport aux systèmes à plusieurs étages, il permet de réduire à la fois les coûts d'exploitation et l'empreinte carbone.
Finition de manche de précision
Comme le goulot de la bouteille est formé en premier par moulage par injection, l'ISBM offre une précision dimensionnelle au micron près sur les profils de filetage, les surfaces d'étanchéité et les diamètres d'ouverture — un élément essentiel pour les bouchons inviolables, les fermetures pharmaceutiques et les systèmes de distribution de précision.
Propriétés de barrière supérieures
L'orientation biaxiale réduit considérablement la perméabilité des contenants en PET et PP à l'oxygène, au CO₂ et à l'humidité, prolongeant ainsi la durée de conservation du produit et préservant la fraîcheur et la carbonatation des boissons sans nécessiter de revêtements barrières supplémentaires.
Automatisation élevée
Les axes servo-commandés, la commande par automate programmable et la robotique intégrée minimisent l'intervention humaine tout au long du cycle de production. Un seul opérateur peut superviser efficacement plusieurs machines ISBM simultanément, réduisant ainsi les coûts de main-d'œuvre et améliorant la régularité de la production.
Production durable
Le procédé d'étirage optimise la répartition du matériau sur la paroi du conteneur, permettant ainsi aux fabricants d'atteindre les propriétés mécaniques souhaitées avec moins de résine. Cette conception légère réduit la consommation de matières premières, le poids lié au transport et facilite le recyclage en fin de vie.
Flexibilité de conception
Des flacons médicaux de 1 ml aux pots cosmétiques de 1 000 ml, ISBM prend en charge une gamme exceptionnellement large de géométries de contenants, de diamètres de col et de styles. Les systèmes d’outillage à changement rapide permettent des changements de référence efficaces pour une personnalisation spécifique à chaque marque.
Défauts courants et contrôle de la qualité
Comprendre les défauts courants des processus ISBM — et leurs causes profondes — est essentiel pour garantir une production zéro défaut. Le tableau ci-dessous répertorie les problèmes de qualité les plus fréquents, leurs causes diagnostiques et les actions correctives pratiques.
| Type de défaut | Cause première | Mesures correctives | Niveau de risque |
|---|---|---|---|
| Épaisseur de paroi irrégulière | Distribution non uniforme de la température de la préforme | Calibrer le système de contrôle de température multizone ; vérifier l'uniformité de la lampe chauffante. | Haut |
| Déformation | Temps de refroidissement insuffisant ou refroidissement irrégulier du moule | Augmenter la durée du cycle de refroidissement ; vérifier le débit et la température de l’eau de refroidissement des moules par zone | Moyen |
| Plan court (remplissage incomplet) | Pression d'injection insuffisante ou température de fusion trop basse | Augmenter la pression d'injection et/ou la température du cylindre ; vérifier que la buse n'est pas partiellement obstruée. | Haut |
| Brume / Nébulosité | Résine contaminée par l'humidité ou température de fusion anormale | S'assurer que la résine est correctement séchée avant transformation (humidité du PET < 30 ppm) ; vérifier le profil de température du cylindre | Moyen |
| Marques de retrait | Pression de garnissage insuffisante lors de l'étape d'injection | Augmenter la pression et la durée de maintien ; revoir la taille de la porte | Moyen |
| Fissuration par contrainte résiduelle | Rapport d'étirement excessif ou timing de soufflage incorrect | Optimiser la vitesse de la tige d'étirage et la séquence de synchronisation de la pression de pré-soufflage/soufflage principal | Faible à moyen |
ISBM vs IBM vs EBM : Comparaison technologique
Choisir la technologie de soufflage adaptée nécessite de comprendre les compromis fondamentaux entre les différents procédés. Le tableau comparatif ci-dessous aide les ingénieurs et les responsables des achats à identifier la solution optimale pour leur application spécifique.
| Paramètre | ISBM Injection Étirement Souffle |
IBM Injection de coup |
EBM Soufflage par extrusion |
|---|---|---|---|
| Étapes du processus | Injection → Étirement → Souffler | Injection → Souffler | Extrusion → Soufflage |
| Force de la bouteille | ★★★★★ | ★★★☆☆ | ★★★☆☆ |
| Clarté optique | ★★★★★ | ★★★★☆ | ★★★☆☆ |
| Précision du cou | ★★★★★ | ★★★★★ | ★★☆☆☆ |
| Barrière à gaz | ★★★★★ | ★★★☆☆ | ★★☆☆☆ |
| Matériaux compatibles | PET, PP, PC, PETG, Tritan, PPSU | PP, PE, PET | PE, PP, PVC |
| Volume idéal | 1 ml – 1000 ml | 1 ml – 500 ml | 50 ml – 200 l |
| Échelle de production | Production en petite série → Production de masse | petits lots de précision | conteneurs de grand volume |
Foire aux questions